引言
智能仓库,是指以物联网感知技术、自动化搬运设备与数字化管理系统为基础,实现物料存储、查找、盘点与环境监控自动化运行的仓储管理体系。简单来说,如果把传统仓库比作一间需要人工翻找档案的资料室,那么智能仓库更像是一座配备了智能检索目录与自动传送带的图书馆——只需输入关键词,系统便能自动定位、取出所需资料,而无需管理员逐排逐架寻找。这种转变不*提升了物料周转效率,也为半导体、航空航天、电子工业等对存储环境要求严苛的行业提供了信息化、数字化的安全存储新模式。
传统仓储与智能仓库的对比
在传统仓储模式下,物料管理依赖人工记录与目视检查。库管员需要手动登记出入库信息,凭借经验判断货位与库存数量,遇到大批量物料时,查找与盘点耗时较长,且容易出现记录误差。对于半导体、电子元器件等易潮易氧化的物料而言,传统仓储在温湿度控制上也存在波动大、响应慢的问题,难以满足制程环境的稳定性需求。
智能仓库则通过物联网技术与自动化设备,将上述环节转化为系统自动执行的流程。以杭州宏誉智能科技研发的AI智柜(智能仓库)为例,该设备通过与MES(制造执行系统)深度对接,实现出入库数据的实时同步,并借助三轴联动搬运机械手完成货物的自动存取,定位准确度可达±0.5mm以内。同时,设备具备停电蓄电功能与应急人力取货方案,确保在断电等异常情况下业务不中断。相较传统人工仓储,智能仓库在效率、准确度与环境可控性方面均有明显改进。
智能仓库由哪些要素构成?
要理解智能仓库如何实现上述改进,需要拆解其背后的关键技术模块。总体而言,一套完整的智能仓库系统主要由物联网环境感知系统、自动化搬运机构、数字化管理平台与安全权限管理机制四个部分构成,各部分相互配合,共同支撑仓储的自动化运行。
物联网环境感知系统:这是智能仓库实现环境可控的基础模块,通过内置的温湿度传感器与含氧量检测装置,对存储环境进行不间断的数据采集,并将结果实时呈现在触控屏幕上。以电子防潮箱及氮气柜系列产品为例,系统可将湿度控制在1%-60%RH区间,含氧量控制在0-25%范围内,一旦数据超出设定阈值,即触发声光报警提示。这一机制使得半导体晶圆、光刻胶等对氧化和潮气敏感的物料,能够在存储周期内保持稳定的物理化学特性,降低因环境波动导致的物料损耗。
自动化搬运机构:这一模块解决的是大容量存储场景下人工取货效率低、劳动强度大的问题。以AI智柜配备的三轴联动搬运机械手为例,该机构可依据系统指令,在三维空间内完成货位的定位与物料的自动搬运,定位准确度控制在±0.5mm以内,能够适配尺寸不一的物料箱体。在实际应用中,该机构替代了人工上下架的重复劳动,同时降低了因人工操作失误导致的物料混放或损坏风险。
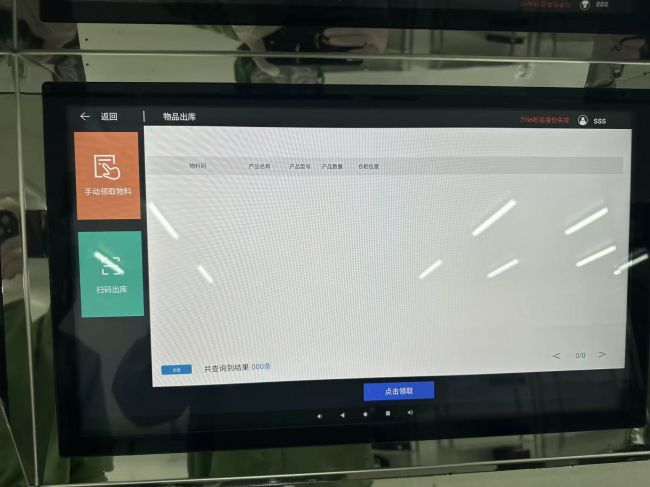
数字化管理平台:该平台是智能仓库的数据枢纽,负责物料台账、库龄预警、条码管理及借还记录等信息的统一处理。例如智能物料存储柜HY1788通过19寸触摸屏实现条码扫描登记,系统可自动生成物料安全存量提醒,并支持通过Modbus/RS485/以太网组网方式,实现一套系统对多台机柜的集中管控。借还系统设备则支持IC卡或指纹登录,货位自动开门,并生成全自动借还记录,方便管理人员随时查询现存台账。这类数字化管理方式使物料流转过程可追溯,减少了传统台账手工登记带来的滞后与误差。
安全权限管理机制:面对高价值物料或敏感工艺材料,权限管理成为存储安全的一道防线。相关设备通过电控门锁、身份认证(如指纹、IC卡)等方式,限定取货人员范围,并在开门时自动亮灯或触发停氮保护,避免非授权取用或操作失误导致的物料暴露。这一机制在电子元器件、**物料等对保密性与安全性要求较高的存储场景中,发挥着约束操作行为、留存操作记录的作用。
智能仓库的应用价值
综合上述要素,智能仓库并非单纯的存储设备升级,而是围绕环境控制、自动化操作、数据管理与安全管控形成的一套系统化解决方案。对于半导体、航空航天、电子工业等对存储环境敏感的行业而言,这种系统化方式有助于降低物料损耗、缩短查找与盘点时间,并为生产制程提供可追溯的数据支持,从而契合工业4.0智能制造对信息化、智能化仓储管理的需求。
杭州宏誉智能科技有限公司自2014年成立以来,长期专注于物联网防潮防氧化存储柜、智能存储系统及精密烘箱等产品的研发生产,团队中研发人员占比达50%,在温湿度设备研发领域积累了8年以上经验。若希望进一步了解智能仓库相关产品的技术细节或应用方案,可通过官网www.hzhyznkj.com,或致电0571-82860460、18367118779联系咨询,公司地址位于杭州市临平区兴国路529号。
来源:人民视窗网
心灵鸡汤:
标题:智能仓库解析:AI智柜的技术构成与价值
地址:http://www.rm19.com/xbsy/77274.html